
Пуансон и матрица используется в производстве для придания необходимого внешнего вида и объёма. Качественная форма будущего элемента всецело зависит от модификации данных элементов и их состояния. Именно поэтому при выборе (пуансон) важно разбираться в их типах, видах и особенностей работы.
Для расчета стоимости изготовления пуансонов, матриц или штампов пошлите запрос с чертежами на электронную почту TD-AVA@YANDEX.RU.
Что такое пуансон и матрица?
Матрица — металлический короб, создающий форму продукта. Конструкция обладает пропорциональными параллельными границами и не имеет крышки.
По конструкции их разделяют на:
- простые;
- сложные;
- комбинированные.
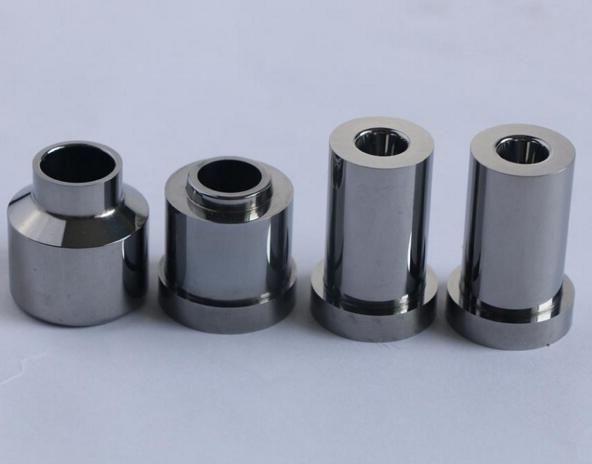
Простые матрицы применяются для изготовления несложных строительных материалов (кирпичи и блоки), сложные же изготавливают исключительно на заказ, без массового производства.
Пуансон — элемент, закрывающий сверху матрицу, точно повторяющий её размеры и форму. Сам по себе он представляет собой пресс небольшого размера для штамповки и маркировки изделий. Деталь может выполнять несколько функций:
- пресс-штамппель — в этом случае на изделии выдавливаются нужные границы, образуются впадины и выступы;
- маркировка — тиснение одной области с нанесением нужно информации или рисунка;
- штамп.

- Происходит давление на пресс-шайбу пуансоном.
- Заготовка расположенная между пресс-шайбой и матрицей продавливается под воздействием высоких температур.
- Изделие из высокопрочной стали не деформируется и принимает нужную форму, если оборудование хорошо заточено и отшлифовано.
Если обобщить, то действие пуансона направлено на изготовление однотипных заготовок (или единичных) большим тиражом, что безусловно является неотъемлемой частью любого массового производства. Ведь с помощью этой детали можно быстро и качественно выпускать большое количество товара, не проверяя каждое изделие на соответствие и ее прилагая особых усилий.
У каждого отверстия предварительно установлены параметры, по которым оборудование вытесняет или вырезает узоры или текст. Каждое из них при использовании качественного прессинга не требует дополнительной обработки и прочих манипуляций. То есть изделие изготавливается за 1-2 действия (если необходимо дополнительное снятие листа специальными инструментами).
Матрица и пуансон для пресса — неотъемлемая часть любого штамповочного или прессового производства. Продукция созданная данным методом наиболее часто используется в строительной сфере и там, где применимы предметы металлообработки. Широкое распространение оборудование получило в процессе формирование листовых заготовок из стали и создания фигурных пустот в газобетонных блоках.
Из каких материалов изготавливают пуансоны и матрицы?
Матрица является основой данного приспособления и всегда представлена только в металле, как и (материалы пуансона), однако, их разновидности варьируются в зависимости от температуры при осуществлении процесса давления. Ведь при горячем прессовании показатели очень велики. Именно этот нюанс и диктует из чего должно быть изготовлено оборудование, чтобы не расплавиться и не деформироваться.
- При осуществлении холодных процессов используются высокопрочная сталь, способная выдержать уровень накаливания до 54-65 HRC. На замену ей может выступить материал марки 6ХВ2С. Их основными характеристиками является высокая прочность, устойчивость к повреждениям и антикоррозийные свойства. Категорически запрещено использование легализованной стали, так как они под воздействием высоких температур становятся более хрупкими и теряют свою износоустойчивость.
- Горячие процессы предполагают собой работу с очень высокими температурами. При этом сталь деталей пуансона не должна подвергаться деформации во время штампования. Поэтому материалы используют с повышенной износоустойчивостью.
- Прогресс движется вперёд и уже на производстве широко используются новые материалы, такие как полиуретан. Он обладает не только устойчивостью к деформации, но и эластичными свойствами в совокупностью с высокой твердостью до 98 ед. по Шору после застывания, что делает его уникальным сырьём.
- Матрица же может быть изготовлена ещё и из резины, помимо других материалов.
Типы и виды пуансонов
Виды пуансонов классифицируются посредством техники воздействия на материал и типу конструкции:
- вырубной пуансон;
- пробивной;
- прошивной;
- просечный.

Пуансон вырубной и матрица, которые изготовлены из высококачественных сплавов могут использоваться для гидравлических прессов. Но самое большое распространение они получили в стандартном промышленном оборудовании. Для менее качественных изделий альтернативой может стать использование плоского позитива (штампа) с прорезью в стальном листе. Именно таким методом успешно пользовались в самом начале в области авиастроения.
Для такого вида штамповки рекомендовано выбирать высокоуглеродистую сталь. При правильной работе, очистке, выборе материалов и подготовке оборудования оно создаст больше сотни заготовок.

Если используется элемент с рифленой поверхностью, это в разы увеличивает износоустойчивость будущего изделия. Эта технология снижает риск возникновение заусенцев и прочих неровностей на поверхности листов. Также упрощается процедура отсоединения готового продукта от оборудования: для этого не нужно использование дополнительных инструментов.
Прошивным пуансоном делают сквозные отверстия. Его устанавливают в специальное гнездо, предназначенное для пауснодержателя. Перед использованием детали цилиндрической формы предварительно обрабатывают на токарном и строгальном оборудовании. Прошивка также подготавливается отдельно и затем крепится к верхней части элемента. В большинстве пуансонов такого типа проделывают небольшое отверстие в 1,5 мм с целью отвода образовавшихся газов.
Штампы с просеянными пуансонами предназначены для холодного воздействия и поэтому изготавливаются из высокопрочной стали, которая не подвергается коррозии. Также используются для горячей работы с заготовками из углеродистого материала небольших деталей и элементов. Кромки по контуру используют исключительно острозаточенные. Штамповка происходит за счёт прорезывания листов ножевыми выступающими элементами. Для того, что снять готово изделие с оборудования, используют специализированный выталкиватель. На (фото пуансона) просеянного типа видны ножевые штампы, которые и выполняют основные задачи. Именно эти элементы должны быть тщательно обработаны и наточены для выхода четких линий без затяжек и заусенцев.
Особенности пуансонов и матриц
Данные детали очень просты в эксплуатации, но из-за активной работы с ними под воздействием высоких температур и недостатке должного ухода часто подлежат замене. Чтобы увеличить срок их службы необходимо регулярно очищать их от оставшегося на стенках материала с помощью специальных приспособлений: щёток, скребков, шпателей различного размера и жесткости. Также осуществляется промывка пресса с помощью шланга с проточной водой под большим напором. Перед следующим использованием поверхности полностью просушивают.
Но несмотря на бережный уход за матрицами и пуансонами их срок службы составляет от 4 до 6 лет. Разработчики системы предусмотрели момент недолгой службы деталей и поэтому они с легкостью поддаются замене в случае необходимости. В специализированных магазинах представлен широкий ассортимент различных конфигураций (пуансонов для штампа) или пресса. Также можно выбрать материал изделия согласно необходимому процессу воздействия на сталь.

Для различных видов операций выбирают разные пуансоны. Обращают внимание на следующие параметры:
- форма;
- материал изделия:
- тип;
- размер.
Выбрав необходимую модификацию деталей, следует обратить внимания на следующие критерии:
- между матрицей и пуансоном не должно быть зазора более нормы или же полного его отсутствия;
- отсутствие неровностей на поверхностях;
- противопоказано наличие трещин на деталях.
Обработка (пуансона для пресса) со сложным тиснением требует особо внимания. Для данных целей используют большое количество различных станков, в том числе строгальный и фризеровочный. Матрица проходит дополнительную подготовку такими же средствами.
Главное помнить, что даже самое качественное оборудование перед применением стоит предварительно обследовать и обработать. Только в этом случае можно добиться желаемого результата по чистоте среза.
Роль зазора между матрицей и пуансоном
Наличие зазора между матрицей и пуансоном — одно из основных требований при их совместное работе для качественного точного среза. При его отсутствии или не соответствующем размере могут возникнуть следующие проблемы:
- поверхность среза при недостаточном зазоре будет рваной, слоистой, неоднородной;
- большое расстояние обеспечит наличие риска втянуть тонкий слой металла в оттиск большего количества нежели требуется, что приведёт к его разрыву. Готовый результат будет неудовлетворительным по качеству, так как края среза окажутся затянутыми, с отсутствием гладкой поверхности, что должно являться стандартом для каждого полученного продукта;
- для изделий более низкого качества существует допустимый стандарт, отличающийся от принятых показателей. Но и он составляет лишь 30%от толщины стали.
Для изготовления высококачественных изделий допустимый зазор колеблется между 4-16%. В противном случае товар не идёт на реализацию, а попадает под списание.
В этом процессе очень важна точность, поэтому при разработке любого проекта индивидуально до миллиметров подбирается толщина зазора и при хорошо наточенном пуансоне осуществляется качественный оттиск изделия. Чем лучше заточены и обработаны (пуансон и матрица в штампе), тем дольше они прослужат на производстве.
Несмотря на то, что матрица и пуансон — лёгкие в эксплуатации элементы оборудования стоит тщательно подходить к их подбору каждый раз. Ведь с их помощью можно изготовить не только грубые изделия для черновой строительной отделки, но и изделия с красивым тонким оттиском для декоративных целей. Если гарантировать деталям своевременную очистку и их смену, то в результате получится качественный товар на продажу, который можно производить как больших тиражом, так и в единичных экземплярах, в зависимости от потребностей заказчика и изготовителя.

